Kiến thức
So sánh nhựa POM và PA: nên chọn loại nào cho chi tiết cơ khí?
Th11
Nhựa POM ổn định kích thước, ma sát thấp; nhựa PA dai, chịu va đập và mài mòn tốt nhưng hút ẩm. Cách chọn đúng vật liệu cho bánh răng, bạc trượt.
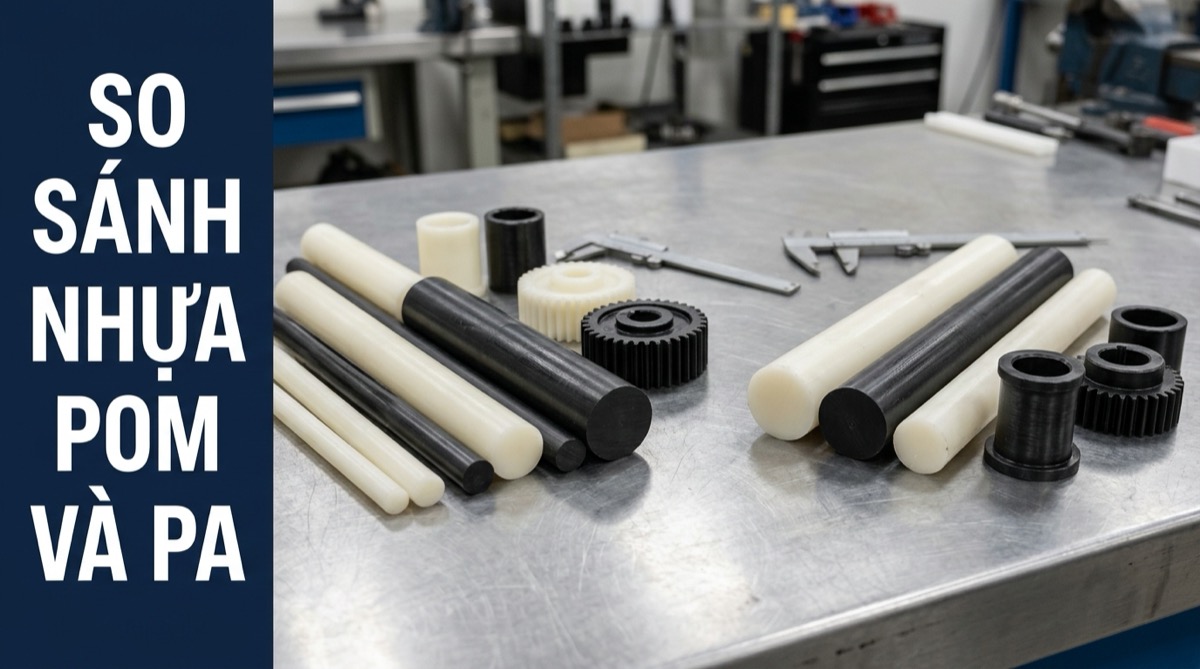
Cần làm một bánh răng, bạc trượt hay con lăn bằng nhựa, nhiều kỹ thuật viên phân vân giữa hai cây phôi trắng sữa nhìn gần như nhau: POM và PA (nylon). Chọn sai thì chi tiết vẫn chạy được vài tuần, rồi bắt đầu kẹt trục, rơ khớp hoặc mòn nhanh mà khó tìm ra lý do.
Muốn so sánh nhựa POM và PA cho đúng, cần nhìn vào điều kiện làm việc của chi tiết: độ ẩm, tải va đập, yêu cầu dung sai và kiểu ma sát. Hai loại nhựa này mạnh ở những điểm khác nhau, nên câu trả lời phụ thuộc vào chi tiết cụ thể.
POM và PA đều là nhựa kỹ thuật dùng thay kim loại cho chi tiết chuyển động. POM gần như không hút ẩm, giữ kích thước ổn định, ma sát thấp và dễ gia công chính xác, hợp với bánh răng nhỏ, bạc lót, chi tiết cần dung sai chặt. PA dai hơn, chịu va đập và mài mòn tốt, đúc được phôi lớn, hợp với con lăn, bánh xích, tấm chịu va đập; đổi lại PA hút ẩm nên kích thước thay đổi theo môi trường.
POM và PA khác nhau từ bản chất vật liệu
POM là viết tắt của polyoxymethylene, còn gọi là nhựa acetal. Đây là nhựa kỹ thuật bán tinh thể, chuỗi phân tử xếp chặt và đều, nên vật liệu cứng, trơn và ít biến dạng theo thời gian. Trên thị trường có hai dòng chính: POM homopolymer (cứng và bền cơ học hơn một chút) và POM copolymer (ổn định hơn với nước nóng và kiềm). Khi đặt cạnh nhựa thông dụng như PE, POM cứng và chịu tải hơn hẳn; phần khác biệt đó đã được phân tích riêng trong bài so sánh nhựa POM và PE, còn ở đây ta đặt POM cạnh một đối thủ cùng hạng.
PA là polyamide, tên thương mại quen thuộc là nylon. Trong chuỗi phân tử PA có nhóm amide ưa nước, đây chính là lý do PA hút ẩm từ không khí. Các loại hay gặp khi làm chi tiết cơ khí gồm PA6, PA66 và nylon đúc MC (PA6 được đúc thành phôi cây, phôi tấm cỡ lớn). Ngoài loại nguyên sinh còn có PA pha sợi thủy tinh để tăng độ cứng, pha dầu hoặc MoS2 để chạy trơn hơn.
Hiểu nhanh: POM thiên về chính xác và ổn định, PA thiên về dai và chịu va đập. Mọi khác biệt ở phần sau đều xuất phát từ hai đặc điểm này.
So sánh nhựa POM và PA theo từng tính chất quan trọng
Khác biệt lớn nhất giữa hai loại nhựa là khả năng hút ẩm, kế đến là độ dai va đập và cách chúng chịu ma sát. Bảng dưới đây tóm tắt để tra nhanh, các mục H3 bên dưới giải thích từng điểm khi đem vào thực tế.
| Tiêu chí | Nhựa POM | Nhựa PA (nylon) |
|---|---|---|
| Hút ẩm | Rất thấp | Đáng kể, PA6 hút nhiều hơn PA66 |
| Ổn định kích thước | Tốt, giữ dung sai chặt | Thay đổi theo độ ẩm môi trường |
| Ma sát | Thấp, chạy êm, ít giật | Thấp vừa, cải thiện khi pha dầu hoặc MoS2 |
| Chịu mài mòn | Tốt khi bề mặt đối tiếp nhẵn | Rất tốt, kể cả khi có bụi, hạt bẩn |
| Độ cứng vững | Cao ở mọi độ ẩm | Cao khi khô, giảm khi đã hút ẩm |
| Chịu va đập | Khá, nhạy với góc sắc và rãnh khía | Tốt, càng dai hơn khi đã hút ẩm |
| Chịu nhiệt | Khá | PA66 chịu nhiệt tốt hơn POM |
| Gia công cắt gọt | Rất dễ, bề mặt đẹp | Dễ, nhưng kích thước trôi theo độ ẩm |
| Kích thước phôi | Phôi cây, phôi tấm thông dụng | Nylon đúc MC cho phôi rất lớn |
Hút ẩm và ổn định kích thước
POM gần như không ngậm nước, nên một chi tiết tiện xong ở xưởng sẽ giữ gần đúng kích thước đó dù lắp trong nhà máy khô hay ngoài trời mùa mưa. PA thì ngược lại: PA hút ẩm làm chi tiết nở ra và mềm đi một chút. Ở miền Bắc, độ ẩm không khí thay đổi mạnh giữa mùa hanh khô và mùa nồm, nên một bạc lót nylon lắp vừa khít vào tháng khô có thể bó trục khi trời nồm.
Điều này không có nghĩa PA kém. Nó chỉ có nghĩa người thiết kế phải chừa khe hở lớn hơn khi dùng PA, hoặc chọn PA66 (hút ẩm ít hơn PA6) khi dung sai quan trọng. Với chi tiết ngâm nước thường xuyên, POM gần như luôn là lựa chọn an toàn hơn về kích thước.
Ma sát và chịu mài mòn
Cả hai đều là vật liệu tự bôi trơn tốt, nhưng mạnh ở hai kiểu ma sát khác nhau. POM có bề mặt rất trơn, chạy êm, ít hiện tượng giật cục khi khởi động, nên hợp với bạc trượt chạy chậm, cam, khớp trượt cần chuyển động mượt. PA chịu mài mòn tốt hơn khi môi trường có bụi, cát hoặc khi bề mặt đối tiếp không thật nhẵn; đó là lý do con lăn băng tải và dẫn hướng xích hay làm bằng nylon.
Một kinh nghiệm thiết kế phổ biến với bộ truyền bánh răng nhựa là ghép bánh POM ăn khớp với bánh PA thay vì hai bánh cùng vật liệu. Hai vật liệu khác nhau thường mòn đều hơn và ít dính bề mặt hơn khi chạy không bôi trơn.
Độ cứng vững và chịu va đập
POM cứng vững hơn PA ở trạng thái thường gặp, ít bị lún hay biến dạng dần khi chịu tải liên tục, và chịu mỏi tốt. Nhờ vậy POM hay được dùng cho kẹp đàn hồi, lẫy cài, lò xo nhựa: những chi tiết bị uốn đi uốn lại hàng nghìn lần. Điểm yếu của POM là nhạy với góc sắc và rãnh khía; một góc vuông không bo tròn có thể là điểm nứt khởi đầu khi chi tiết bị va đập.
PA khô thì cứng, nhưng khi đã hút ẩm đến trạng thái cân bằng với môi trường, PA trở nên dai hơn và hấp thụ va đập rất tốt. Với chi tiết chịu đập liên tục như búa nhựa, tấm chắn va, bánh xe đẩy hàng, PA thường bền hơn POM.
Chịu nhiệt, hóa chất và thời tiết
PA66 có nhiệt độ nóng chảy cao hơn POM, nên khi chi tiết làm việc gần nguồn nhiệt (gần động cơ, gần đường ống nóng), PA66 có lợi thế. Tuy vậy, nhiệt độ làm việc liên tục cho phép còn tùy mác vật liệu, nên cần đối chiếu bảng thông số của nhà cung cấp thay vì đoán.
Về hóa chất, cả POM và PA đều chịu dầu mỡ, xăng và dung môi thông thường khá tốt, nên dùng ổn trong máy móc có bôi trơn. Cả hai đều kém với axit mạnh; POM homopolymer còn kém với kiềm mạnh, POM copolymer khá hơn. Nếu chi tiết tiếp xúc hóa chất ăn mòn như trong bồn chứa axit, hệ xử lý khí thải hay nước thải, hai loại nhựa này thường không phải lựa chọn hợp lý; nhóm nhựa thông dụng như PP, HDPE chịu hóa chất tốt hơn và rẻ hơn, có thể xem khác biệt giữa nhựa PP và HDPE để chọn cho những ứng dụng đó.
Ngoài trời, cả POM và PA nguyên sinh đều lão hóa dưới tia UV: bề mặt bạc màu, phấn hóa rồi giòn dần. Muốn dùng lâu ngoài nắng, nên chọn mác có phụ gia chống UV, thường là loại màu đen.
Gia công cắt gọt
POM được xem là một trong những loại nhựa dễ gia công nhất: phoi đứt gọn, bề mặt tiện phay bóng đẹp, giữ dung sai chặt mà không cần nhiều kinh nghiệm. PA cũng gia công tốt, nhưng phoi dai hơn và chi tiết có thể đổi kích thước sau khi gia công vì hút ẩm. Với chi tiết PA cần chính xác, thợ thường chừa lượng dư, để phôi ổn định rồi mới gia công tinh.
Lưu ý an toàn: POM bị quá nhiệt sinh khí formaldehyde, khí có mùi hăng, gây kích ứng mắt và đường thở. Khi tiện, phay POM cần dao bén, tốc độ hợp lý, tưới nguội nếu cần và giữ xưởng thông thoáng. Cả POM và PA đều khó dán keo, nên mối ghép thường làm bằng ren, chốt, bulông hoặc lắp chặt.
Chọn POM hay PA cho từng loại chi tiết cơ khí
Quy tắc chung: cần chính xác thì chọn POM, cần dai thì chọn PA. Dưới đây là cách áp dụng cho các chi tiết hay gặp trong xưởng và dây chuyền.
- Bánh răng nhỏ, module nhỏ: nên dùng POM vì giữ biên dạng răng chính xác, chạy êm, không đổi khe hở ăn khớp theo mùa.
- Bánh răng lớn, chịu va đập: nên dùng PA hoặc nylon đúc MC; phôi lớn dễ kiếm và răng chịu đập tốt hơn.
- Bạc lót, ống lót trục: POM khi cần khe hở nhỏ hoặc làm việc trong môi trường ẩm; PA pha dầu khi tải nặng, tốc độ chậm và có thể chừa khe hở rộng.
- Con lăn, bánh xe băng tải: PA thường bền hơn nhờ chịu mài mòn và va đập; POM hợp khi con lăn nhỏ, cần quay đều và chạy trong môi trường sạch.
- Thanh trượt, dẫn hướng xích: PA hoặc nylon đúc MC cho dải dài, có bụi; POM cho rãnh trượt ngắn cần ma sát thấp và kích thước ổn định.
- Kẹp, lẫy cài, chi tiết đàn hồi: POM, vì chịu mỏi tốt và ít lún theo thời gian.
- Chi tiết ngâm nước, máy bơm, van: POM, vì không nở do hút nước; lưu ý chọn POM copolymer nếu nước nóng hoặc có hóa chất tẩy rửa kiềm.
- Chi tiết gần nguồn nhiệt: cân nhắc PA66 hoặc PA pha sợi thủy tinh, và kiểm tra nhiệt độ làm việc trên bảng thông số mác vật liệu.
Có những chi tiết không cần đến nhựa kỹ thuật. Vỏ hộp, nắp che, tay cầm không chịu tải lớn có thể làm bằng nhựa thông dụng như ABS hoặc PP với chi phí thấp hơn nhiều; khác biệt giữa hai loại này có trong bài nhựa PP và ABS khác nhau như thế nào. Dùng POM hay PA cho chi tiết không chịu ma sát và tải thường chỉ làm tăng giá mà không thêm lợi ích.
Các bước chọn vật liệu cho một chi tiết cụ thể

Trước khi đặt phôi hay đặt gia công, trả lời lần lượt năm câu hỏi sau sẽ loại được phần lớn sai lầm.
- Môi trường làm việc ẩm đến mức nào: chi tiết ngâm nước, gặp hơi nước hay đặt nơi nồm ẩm thì ưu tiên POM; môi trường khô, ổn định thì PA vẫn dùng tốt.
- Dung sai yêu cầu chặt đến đâu: nếu khe hở lắp ghép nhỏ và không được thay đổi, chọn POM; nếu chừa được khe hở rộng, PA không gặp vấn đề.
- Tải là tải đều hay va đập: tải đều, liên tục nghiêng về POM; tải giật, va đập, rung mạnh nghiêng về PA.
- Kiểu ma sát và độ sạch: bề mặt nhẵn, môi trường sạch, cần chạy êm thì chọn POM; có bụi, cát, mạt kim loại thì PA chịu mài mòn tốt hơn.
- Kích thước phôi cần dùng: chi tiết đường kính lớn, tấm dày cỡ lớn thì nylon đúc MC thường dễ có phôi hơn POM.
Khi các câu trả lời mâu thuẫn nhau, ví dụ chi tiết vừa chịu va đập vừa làm việc trong nước, hãy ưu tiên yếu tố gây hỏng nhanh nhất. Nếu hỏng thường do kẹt vì nở, chọn POM và bo tròn mọi góc để giảm nguy cơ nứt. Nếu hỏng thường do vỡ, chọn PA và tăng khe hở lắp ghép.
Cuối cùng, khi mua phôi hoặc đặt gia công, nên hỏi rõ mác vật liệu (POM homopolymer hay copolymer, PA6, PA66 hay nylon đúc MC, có pha phụ gia gì) và xin bảng thông số kỹ thuật. Hai cây phôi trắng nhìn giống nhau có thể là hai vật liệu khác hẳn.
Sai lầm hay gặp khi thay POM bằng PA hoặc ngược lại
Sai lầm phổ biến nhất là thay vật liệu nhưng giữ nguyên bản vẽ. Một bạc lót POM có khe hở rất nhỏ khi chuyển sang PA mà không nới khe hở sẽ dễ bó trục sau vài tuần ở môi trường ẩm. Ngược lại, chi tiết PA được thiết kế với khe hở rộng khi đổi sang POM có thể bị rơ, chạy ồn.
Sai lầm thứ hai là đổi sang POM cho chi tiết chịu va đập mà không sửa góc. Bản vẽ cũ cho PA có góc vuông sắc vẫn chạy ổn vì PA dai, nhưng POM nhạy với rãnh khía nên có thể nứt từ chính góc đó. Khi chuyển sang POM, nên bo tròn các góc trong, tránh rãnh sâu và lỗ khoan sát mép.
Sai lầm thứ ba là đo kiểm chi tiết PA ngay sau khi gia công rồi kết luận đạt. Chi tiết PA còn hút ẩm và thay đổi kích thước sau đó, nên với bộ phận quan trọng cần tính trước lượng thay đổi hoặc chọn PA66, PA pha phụ gia ít hút ẩm hơn.
Sai lầm cuối cùng là chọn theo giá phôi. Chênh lệch giá phôi giữa hai loại thường nhỏ so với chi phí dừng máy khi chi tiết hỏng, nên vật liệu hợp điều kiện làm việc gần như luôn rẻ hơn về lâu dài.
Câu hỏi thường gặp
Chi tiết nylon bị kẹt sau mùa nồm, đổi sang POM có hết không?
Thường là có, nếu nguyên nhân là chi tiết nở do hút ẩm. POM gần như không nở theo độ ẩm nên khe hở giữ ổn định quanh năm. Tuy vậy, cần kiểm tra chi tiết đó có chịu va đập mạnh không; nếu có, nên bo tròn góc khi gia công lại bằng POM.
Có phân biệt POM và PA bằng mắt thường được không?
Rất khó, vì cả hai đều có màu trắng sữa hoặc đen và bề mặt gia công gần giống nhau. Cầm cùng kích thước, POM nặng tay hơn vì khối lượng riêng lớn hơn PA, và bề mặt POM trơn láng hơn. Cách chắc chắn nhất là xin chứng chỉ vật liệu hoặc bảng thông số từ nơi bán phôi.
POM và PA có dùng cho chi tiết tiếp xúc thực phẩm được không?
Cả hai đều có mác dành cho tiếp xúc thực phẩm, thường dùng trong máy chế biến, máy đóng gói. Nhưng không phải phôi POM hay PA nào cũng đạt yêu cầu này, nên chỉ dùng loại có giấy chứng nhận phù hợp từ nhà sản xuất vật liệu.
Nhựa POM hoặc PA có thay được bạc đồng, bánh răng thép không?
Thay được trong nhiều trường hợp tải nhẹ và trung bình, nhất là khi cần chạy êm, giảm bôi trơn hoặc chống gỉ. Với tải nặng, tốc độ cao hay nhiệt độ cao, nhựa có thể biến dạng hoặc mòn nhanh, nên cần tính toán tải và nhiệt trước khi thay.
Ghi nhớ khi chọn giữa POM và PA
- Xác định môi trường ẩm hay khô trước tiên; ẩm và cần dung sai chặt thì dùng POM.
- Chi tiết chịu va đập, rung giật hoặc làm việc trong bụi bẩn thì ưu tiên PA hoặc nylon đúc MC, và chừa khe hở lắp ghép rộng hơn.
- Khi đổi vật liệu, sửa bản vẽ theo vật liệu mới: nới khe hở cho PA, bo tròn góc cho POM.
- Luôn hỏi rõ mác vật liệu và giữ xưởng thông thoáng khi gia công POM.
MTV Plastic với hơn 15 năm kinh nghiệm trong lĩnh vực gia công nhựa chuyên nghiệp tại Hà Nội nhận tư vấn vật liệu và gia công nhựa theo yêu cầu từ bản vẽ hoặc mẫu có sẵn. Bạn cũng có thể xem thêm các nhóm sản phẩm nhựa của MTV Plastic.
Liên hệ hotline 0918.710.622 để được tư vấn và đặt hàng gia công chi tiết nhựa theo yêu cầu chất lượng cao.
- Lớp chống dính của chảo có độc không? Sự thật về PFOA, PTFE
- Phụ gia chống tia UV cho nhựa: giúp sản phẩm ngoài trời bền hơn
- Nhựa PETG có an toàn không – đánh giá đầy đủ theo từng góc độ
- Nhựa GPPS là gì – Đặc tính kỹ thuật, ứng dụng và so sánh với HIPS
- Xử lý nước thải chăn nuôi heo sau biogas – Đạt chuẩn QCVN 62-MT:2016
Bài viết cùng chủ đề:

Nhựa đạt chuẩn tiếp xúc thực phẩm FDA, EU: cách đọc chứng nhận
QCVN 12-1:2011/BYT về bao bì nhựa tiếp xúc thực phẩm: nội dung chính
NIAS trong bao bì nhựa là gì? Nguồn gốc và cách kiểm soát rủi ro
PFAS là gì? Liên quan thế nào đến nhựa flo (PTFE, PVDF)
Antimon trong chai nhựa PET: nguồn gốc và mức thôi nhiễm
Styrene là gì? Vì sao chất này được quan tâm trong đồ nhựa PS
Phụ gia chống tĩnh điện cho nhựa: nguyên lý và ứng dụng

Lợi ích khi dùng khay chống tràn hoá chất
Nhựa HIPS là gì – tính chất, ứng dụng và so sánh vật liệu
Nhựa PPH là gì – Đặc tính kỹ thuật, ứng dụng và so sánh với PP thông thường
Nhựa PPS là gì? Đặc tính, ứng dụng & giá nhựa kỹ thuật cao
Nhựa PP có độc hại không? Câu trả lời khoa học đầy đủ cho sức khỏe gia đình
Hàn nhựa có bền không? Sự thật về độ bền mối hàn nhựa
Hệ thống xử lý nước thải gia đình – Giải pháp tiết kiệm nước tối ưu
PP Copolymer là gì? Phân loại Random, Block và so sánh Homopolymer
Loại nhựa nào an toàn đựng nước? So sánh PP, HDPE, PET, Tritan