Tư vấn, mua hàng
Ép phun nhựa là gì? Quy trình và các lỗi thường gặp
Th10
Ép phun nhựa là cách bơm nhựa nóng chảy vào khuôn kín để tạo sản phẩm hàng loạt. Tìm hiểu cấu tạo máy, quy trình và các lỗi thường gặp kèm cách khắc phục.
Mở tủ bếp ra, bạn sẽ thấy rất nhiều món đồ nhựa quen thuộc: nắp chai, muỗng nhựa, hộp đựng thức ăn, móc treo đồ. Ngoài phòng khách còn có vỏ ổ cắm, nút bấm điều khiển, vỏ quạt. Rất nhiều món trong số đó được làm bằng cùng một cách: ép phun. Hiểu ép phun nhựa là gì giúp người làm sản phẩm biết vì sao một chi tiết nhựa rẻ khi làm số lượng lớn nhưng lại tốn kém ở khâu làm khuôn.
Khi nắm được nguyên lý, cấu tạo máy, trình tự một chu kỳ ép và những lỗi hay gặp, bạn cầm một sản phẩm bị lỗi là đoán được nguyên nhân nằm ở khâu nào: hạt nhựa, nhiệt độ, áp suất hay khuôn.
Ép phun nhựa là phương pháp gia công trong đó hạt nhựa được nung chảy trong xi lanh, rồi trục vít đẩy nhựa lỏng với áp lực cao vào một khuôn kín. Nhựa nguội đi, đông cứng theo hình lòng khuôn, sau đó khuôn mở ra để lấy sản phẩm. Một chu kỳ gồm kẹp khuôn, phun, giữ áp, làm nguội và đẩy sản phẩm. Lỗi hay gặp là bavia, thiếu liệu, vết lõm, cong vênh, đường hàn và bọt khí.
Ép phun nhựa là gì và vì sao phổ biến
Ép phun, còn gọi là đúc phun hay ép khuôn nhựa, là cách tạo hình chi tiết nhựa bằng việc bơm nhựa đã nóng chảy vào một khuôn kim loại đóng kín. Khuôn có phần rỗng bên trong đúng bằng hình dạng sản phẩm. Khi nhựa điền đầy chỗ rỗng đó và nguội đi, nó giữ nguyên hình. Cách làm giống đổ nước vô khay đá rồi cho vào ngăn đông, chỉ khác là mọi thứ diễn ra nhanh hơn nhiều và dưới áp lực lớn.
Nguyên liệu đầu vào thường là hạt nhựa nhiệt dẻo như PP, PE, ABS, PS, PC hay PA (nylon). Nhóm nhựa này mềm ra khi nóng và cứng lại khi nguội, nên nấu chảy và tạo hình được. Mỗi hạt nhựa thực chất là tập hợp của những chuỗi phân tử rất dài; muốn hiểu vì sao nhựa có tính chất này, bạn có thể đọc thêm bài polymer là gì.
Mỗi loại nhựa có nhiệt độ gia công, mức co ngót và độ chảy khác nhau. Vì thế trước khi chọn hạt cho một khuôn, người làm kỹ thuật thường xem lại đặc điểm từng nhóm trong bảng phân loại nhựa công nghiệp để chọn đúng loại theo yêu cầu chịu lực, chịu nhiệt hay chịu hóa chất của sản phẩm.
Vì sao ép phun được dùng nhiều đến vậy?
Lý do chính nằm ở khả năng lặp lại. Khi khuôn đã làm xong và thông số máy đã ổn định, mỗi chu kỳ cho ra sản phẩm gần như giống hệt nhau, kể cả với chi tiết có gân, lỗ, ren hay mặt cong phức tạp. Một bộ khuôn có thể có nhiều lòng khuôn, nên mỗi lần ép ra nhiều sản phẩm cùng lúc.
Sản phẩm ra khỏi khuôn thường gần như hoàn thiện, chỉ cần cắt cuống nhựa hoặc làm sạch nhẹ. Đổi lại, khuôn là phần tốn kém nhất. Khuôn ép phun thường làm bằng thép, gia công chính xác và mất nhiều thời gian chế tạo. Vì vậy ép phun có lợi khi sản xuất số lượng lớn, lúc đó chi phí khuôn được chia nhỏ trên từng sản phẩm.
Ép phun khác gì các cách gia công nhựa khác?
Mỗi phương pháp hợp với một kiểu hình dạng. Ép đùn tạo ra sản phẩm dài có mặt cắt không đổi như ống, thanh, tấm. Thổi khuôn hợp với vật rỗng như chai, can. Cắt, uốn và hàn tấm nhựa hợp với chi tiết lớn, làm số lượng ít như bồn, bể, tủ hút. Ép phun mạnh nhất ở chi tiết nhỏ và vừa, hình dạng phức tạp, cần làm hàng loạt. Bảng so sánh đầy đủ nằm trong bài các phương pháp gia công nhựa.
Phần lớn sản phẩm ép phun dùng nhựa nhiệt dẻo. Nhựa nhiệt rắn như epoxy hay phenolic đóng rắn vĩnh viễn khi gặp nhiệt, không nấu chảy lại được, nên khi gia công phải điều khiển nhiệt theo cách hoàn toàn khác. Hai nhóm này khác nhau thế nào, bạn xem thêm ở bài nhựa nhiệt dẻo và nhựa nhiệt rắn.
Cấu tạo máy ép phun và khuôn
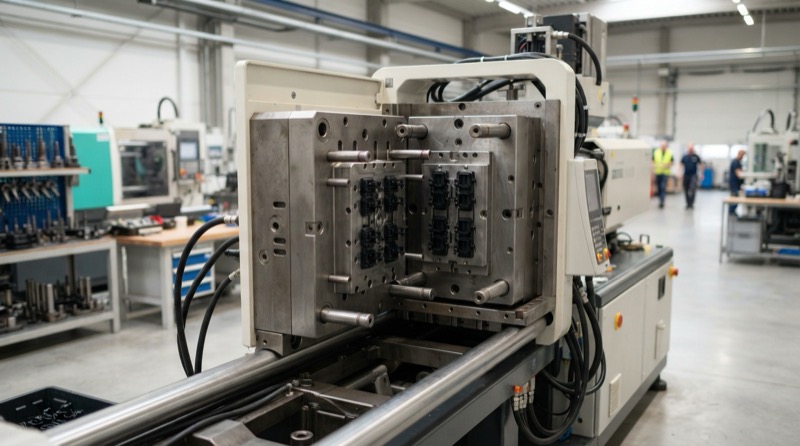
Một máy ép phun có hai cụm chính là cụm phun và cụm kẹp. Cụm phun lo nấu chảy và đẩy nhựa, cụm kẹp lo giữ khuôn đóng chặt. Khuôn lắp giữa hai tấm của cụm kẹp và là phần quyết định hình dạng sản phẩm.
Cụm phun làm nhiệm vụ gì?
Hạt nhựa được đổ vào phễu cấp liệu phía trên, rơi xuống xi lanh có các vòng gia nhiệt bao quanh. Bên trong xi lanh là trục vít. Khi quay, trục vít vừa cuốn hạt nhựa đi tới, vừa nén và chà xát cho nhựa nóng chảy đều. Nhựa lỏng dồn lên phía đầu trục vít, chờ đủ lượng cho một lần phun.
Tới lúc phun, trục vít ngừng quay và tiến thẳng về phía trước như một pít tông, đẩy nhựa qua vòi phun vào khuôn. Nhựa chảy tốt hay không phụ thuộc vào nhiệt của vòng gia nhiệt lẫn nhiệt sinh ra khi trục vít chà xát nhựa. Nhiệt thấp quá thì nhựa đặc, khó điền khuôn; cao quá thì nhựa dễ bị phân hủy, đổi màu.
Cụm kẹp và khuôn gồm những gì?
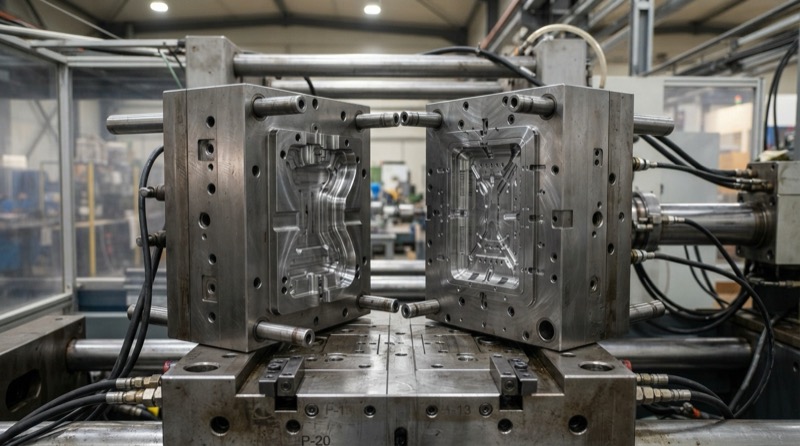
Cụm kẹp dùng thủy lực hoặc động cơ điện để đóng khuôn và giữ chặt trong lúc phun. Lực kẹp phải thắng được áp lực nhựa đang đẩy hai nửa khuôn ra, nếu không nhựa sẽ tràn qua khe giữa hai nửa khuôn. Khuôn thường có hai nửa: nửa cố định gắn phía vòi phun và nửa di động gắn phía cụm kẹp. Chỗ hai nửa áp vào nhau gọi là mặt phân khuôn.
| Bộ phận | Vị trí | Chức năng |
|---|---|---|
| Phễu cấp liệu | Cụm phun | Chứa và cấp hạt nhựa vào xi lanh |
| Xi lanh, vòng gia nhiệt | Cụm phun | Nung nóng chảy nhựa |
| Trục vít | Trong xi lanh | Trộn, nén nhựa và đẩy nhựa vào khuôn |
| Vòi phun | Đầu xi lanh | Dẫn nhựa từ xi lanh sang khuôn |
| Cuống phun, kênh dẫn | Trong khuôn | Đưa nhựa từ vòi phun tới từng lòng khuôn |
| Cổng vào (miệng phun) | Trong khuôn | Điểm nhựa đi vào lòng khuôn |
| Lòng khuôn, lõi khuôn | Hai nửa khuôn | Tạo hình mặt ngoài và mặt trong sản phẩm |
| Kênh làm mát | Trong thân khuôn | Dẫn nước làm nguội khuôn |
| Chốt đẩy | Nửa khuôn di động | Đẩy sản phẩm rời khỏi khuôn |
| Rãnh thoát khí | Mặt phân khuôn | Cho không khí trong lòng khuôn thoát ra |
Những chi tiết nhỏ như cổng vào, rãnh thoát khí hay kênh làm mát nghe thì phụ, nhưng lại là nơi sinh ra nhiều lỗi sản phẩm. Cổng đặt sai chỗ làm dòng nhựa đi vòng, gặp nhau khi đã nguội. Rãnh thoát khí thiếu làm khí bị kẹt. Kênh làm mát bố trí lệch làm sản phẩm nguội không đều. Thiết kế khuôn kỹ ngay từ đầu giúp tránh nhiều lần sửa khuôn về sau, vốn tốn cả tiền lẫn thời gian.
Quy trình ép phun nhựa gồm những bước nào?
Quy trình ép phun gồm phần chuẩn bị nguyên liệu và một chu kỳ ép lặp đi lặp lại theo cùng trình tự. Mỗi bước có thông số riêng, và chỉnh sai một bước là lỗi hiện ra trên sản phẩm.
Chuẩn bị hạt nhựa cần lưu ý gì?
Trước khi ép, người vận hành chọn đúng loại hạt theo yêu cầu sản phẩm, trộn thêm hạt màu nếu cần và kiểm tra độ ẩm. Một số nhựa như PA, PC, PET dễ hút ẩm từ không khí. Nếu không sấy kỹ, hơi nước trong hạt sẽ sôi lên khi nóng chảy, tạo sọc bạc hoặc bọt trên bề mặt, có khi làm sản phẩm giòn hơn. PP và PE ít hút ẩm hơn nên thường không cần sấy kỹ như vậy.
Độ chảy của nhựa cũng cần để ý. Chỉ số chảy MFI cho biết nhựa nóng chảy chảy nhanh hay chậm. Hạt có chỉ số cao thì loãng, dễ điền đầy chi tiết thành mỏng; chỉ số thấp thì đặc hơn, khó điền khuôn hơn nhưng thường cho sản phẩm dai hơn. Chọn sai độ chảy là một nguyên nhân hay gặp của lỗi thiếu liệu hoặc bavia.
Nguồn gốc hạt cũng ảnh hưởng tới độ ổn định. Hạt tái chế có thể lẫn tạp chất, độ chảy không đều giữa các lô, khiến thông số máy phải chỉnh lại thường xuyên. Chuyện chọn hạt mới hay hạt tái chế cho từng loại sản phẩm được nói kỹ hơn trong bài nhựa nguyên sinh và nhựa tái chế.
Một chu kỳ ép diễn ra theo trình tự nào?
- Đóng và kẹp khuôn: cụm kẹp đẩy nửa khuôn di động áp vào nửa cố định rồi giữ chặt.
- Phun nhựa: trục vít tiến lên, đẩy nhựa nóng chảy qua vòi phun, kênh dẫn và cổng vào để điền đầy lòng khuôn. Tốc độ phun ảnh hưởng trực tiếp tới bề mặt và đường hàn.
- Giữ áp: khi khuôn đã đầy, máy tiếp tục ép thêm nhựa với áp thấp hơn để bù phần nhựa co lại khi nguội. Giữ áp quá ngắn hoặc quá yếu là nguyên nhân thường thấy của vết lõm.
- Làm nguội: nước chảy trong kênh làm mát rút nhiệt khỏi khuôn cho tới khi sản phẩm đủ cứng. Trong lúc này trục vít quay lùi về để chuẩn bị nhựa cho lần phun sau.
- Mở khuôn và đẩy sản phẩm: nửa khuôn di động lùi ra, chốt đẩy đẩy sản phẩm rơi xuống hoặc để tay máy gắp ra.
Trong các bước trên, làm nguội thường tốn thời gian nhất, nhất là với sản phẩm thành dày. Đó là lý do người thiết kế luôn cố giữ thành sản phẩm mỏng và đều: thành mỏng nguội nhanh, chu kỳ ngắn hơn, ít bị co rút cục bộ hơn.
Sau khi lấy ra, sản phẩm được cắt bỏ cuống phun và kênh dẫn. Phần nhựa thừa này thường được nghiền nhỏ để trộn lại với hạt mới, tùy yêu cầu chất lượng của từng loại sản phẩm. Với hàng cần độ chính xác cao, người ta còn đo kiểm kích thước mẫu đầu ca và định kỳ trong ca để phát hiện sớm khi thông số bị trôi.
Các lỗi thường gặp khi ép phun và cách khắc phục
Lỗi ép phun hiếm khi do một nguyên nhân duy nhất. Thường đó là kết hợp giữa nguyên liệu, thông số máy và thiết kế khuôn. Cách xử lý hợp lý là chỉnh từng thông số một, ép thử, quan sát rồi mới chỉnh tiếp, thay vì đổi cùng lúc nhiều thứ rồi không biết cái nào có tác dụng.
| Lỗi | Dấu hiệu | Nguyên nhân thường gặp | Hướng khắc phục |
|---|---|---|---|
| Bavia | Lớp nhựa mỏng thừa ở mép, chỗ ghép khuôn | Lực kẹp không đủ, áp phun cao, mặt khuôn mòn hoặc dính bẩn | Tăng lực kẹp, giảm áp hoặc tốc độ phun, vệ sinh và sửa mặt khuôn |
| Thiếu liệu | Sản phẩm khuyết góc, thiếu gân | Lượng nhựa không đủ, nhựa nguội sớm, khí kẹt | Tăng lượng nạp, tăng nhiệt nhựa hoặc khuôn, thêm rãnh thoát khí |
| Vết lõm | Vết trũng trên mặt, đối diện gân hoặc chỗ dày | Thành dày không đều, giữ áp không đủ | Tăng áp và thời gian giữ áp, thiết kế lại thành cho đều |
| Cong vênh | Sản phẩm vặn, không phẳng | Nguội không đều, ứng suất còn lại trong nhựa | Cân bằng làm mát, kéo dài thời gian nguội, đổi vị trí cổng |
| Đường hàn | Vệt mảnh nơi hai dòng nhựa gặp nhau | Nhựa đã nguội bớt khi hai dòng gặp nhau | Tăng nhiệt nhựa, tăng tốc độ phun, đổi vị trí cổng |
| Bọt khí, rỗ | Lỗ rỗng bên trong hoặc bọt dưới mặt | Khí kẹt, nhựa ẩm, co rút ở chỗ dày | Sấy hạt, cải thiện thoát khí, tăng giữ áp |
| Vết cháy | Đốm đen, vệt cháy ở cuối dòng chảy | Không khí bị nén nóng lên, nhựa lưu quá lâu trong xi lanh | Giảm tốc độ phun, thêm rãnh thoát khí, giảm nhiệt |
| Sọc bạc | Vệt bạc chạy theo hướng dòng chảy | Hạt nhựa còn ẩm | Sấy hạt đúng loại nhựa |
Bavia và thiếu liệu khác nhau thế nào?
Bavia (còn viết là ba via) và thiếu liệu nằm ở hai đầu ngược nhau. Bavia là nhựa thừa chui qua khe khuôn khi nhựa vào quá nhiều hoặc quá loãng. Thiếu liệu là khi nhựa không đủ hoặc nguội sớm, chưa kịp điền tới góc xa nhất. Khi chỉnh máy, người thợ thường tăng dần lượng nhựa và áp phun cho tới lúc sản phẩm vừa đầy, rồi dừng trước khi bavia xuất hiện.
Nếu sản phẩm chưa đầy mà đã có bavia, lỗi thường nằm ở khuôn: mặt phân khuôn bị mòn, lệch, dính bẩn hoặc lực kẹp không đủ. Lúc này chỉnh thông số máy chỉ đỡ tạm, cần vệ sinh hoặc sửa khuôn mới giải quyết tận gốc.
Vì sao sản phẩm bị lõm hoặc cong vênh?
Nhựa co lại khi nguội. Chỗ thành dày nguội chậm hơn chỗ mỏng, nên phần lõi bên trong tiếp tục co và kéo bề mặt lõm xuống. Vì thế vết lõm hay nằm đối diện gân, trụ bắt vít hoặc chỗ thành dày. Khi mức co giữa các vùng chênh nhau, sản phẩm không lõm mà bị vặn, gọi là cong vênh.
Nhựa bán tinh thể như PP, PE thường co nhiều hơn nhựa vô định hình như ABS, PS, nên dễ vênh hơn nếu làm mát không đều. Giữ áp lâu hơn giúp bù phần co, còn cân bằng nhiệt hai nửa khuôn giúp giảm vênh. Cách triệt để nhất vẫn nằm ở thiết kế: thành đều, gân mỏng hơn thành chính, góc bo tròn thay cho góc vuông sắc.
Bọt khí, vết cháy và sọc bạc nhận biết thế nào?
Ba lỗi này đều liên quan tới khí. Sọc bạc là dấu hiệu hạt nhựa còn ẩm: hơi nước bị kéo dài theo dòng chảy thành vệt sáng trên mặt. Vết cháy đen ở cuối đường chảy thường do không khí trong khuôn thoát không kịp, bị nén lại và nóng tới mức làm cháy nhựa.
Bọt khí bên trong có thể do khí kẹt hoặc do co rút ở chỗ dày tạo khoảng rỗng. Cách phân biệt nhanh là cắt đôi sản phẩm: lỗ rỗng nằm đúng giữa chỗ dày thì nhiều khả năng do co rút, nên tăng giữ áp; nếu kèm sọc bạc trên mặt thì kiểm tra lại khâu sấy hạt trước.
Ưu nhược điểm và khi nào nên chọn ép phun
Ép phun có hợp với sản phẩm của bạn hay không tùy vào ba yếu tố: số lượng, kích thước và hình dạng. Bảng sau gom các điểm mạnh, điểm yếu chính để dễ cân nhắc.
| Ưu điểm | Nhược điểm |
|---|---|
| Năng suất cao, chu kỳ ngắn khi đã ổn định | Chi phí làm khuôn cao, thời gian làm khuôn dài |
| Sản phẩm đồng đều giữa các lần ép | Sửa thiết kế sau khi làm khuôn rất tốn kém |
| Làm được hình dạng phức tạp, chi tiết nhỏ | Kích thước sản phẩm bị giới hạn theo máy và khuôn |
| Ít gia công thêm, nhựa thừa nghiền dùng lại được | Thiết kế phải theo quy tắc riêng như thành đều, có góc thoát khuôn |
Khi nào ép phun là lựa chọn hợp lý?
Ép phun đáng đầu tư khi sản phẩm có hình dạng đã chốt, cần làm số lượng lớn và vừa với khổ máy: nắp, hộp, vỏ thiết bị, linh kiện, đồ gia dụng như ly, chén nhựa. Với sản phẩm mới, nhiều nơi làm mẫu thử bằng in 3D hoặc cắt gọt trước để kiểm tra lắp ráp, rồi mới làm khuôn thép.
Khi thiết kế cho ép phun, nên chừa góc thoát khuôn, tức độ nghiêng nhỏ trên thành để sản phẩm rút ra dễ mà không bị trầy. Thêm vào đó là giữ thành đều, bo các góc trong và tránh khối nhựa đặc quá dày. Những quy tắc này nghe đơn giản nhưng quyết định khuôn có chạy ổn hay phải sửa nhiều lần.
Khi nào nên chọn cách gia công khác?
Sản phẩm kích thước lớn, làm số lượng ít hoặc mỗi đơn hàng một kích thước thì ép phun thường không kinh tế. Bồn chứa hóa chất, bể xử lý, tủ hút hay ống gió khổ lớn thường được làm từ tấm nhựa PP, PVC, PE bằng cách cắt, uốn và hàn. Bạn có thể xem các sản phẩm dạng này ở danh mục bồn bể nhựa PP, PVC, PE hoặc ống gió, cửa gió.
Nếu chỉ cần một vài chi tiết riêng theo bản vẽ, như tấm che, khay, gá đỡ hay vỏ hộp kỹ thuật, hướng gia công nhựa theo yêu cầu giúp làm số lượng nhỏ mà không cần khuôn. Cách này linh hoạt khi thiết kế còn thay đổi hoặc khi kích thước vượt khổ máy ép.
Câu hỏi thường gặp về ép phun nhựa
Ép phun và ép đùn khác nhau thế nào?
Ép phun bơm nhựa vào khuôn kín, mỗi chu kỳ cho ra một hoặc vài sản phẩm rời có hình dạng ba chiều hoàn chỉnh. Ép đùn đẩy nhựa liên tục qua một đầu khuôn hở, tạo ra sản phẩm dài có mặt cắt không đổi như ống, thanh, tấm, màng, rồi cắt theo chiều dài cần dùng. Vì vậy ép phun hợp với chi tiết, còn ép đùn hợp với vật liệu dạng dài.
Làm khuôn ép phun có tốn kém không?
Khuôn thường là khoản đầu tư lớn nhất trong ép phun, vì phải làm từ thép và gia công chính xác. Chi phí phụ thuộc vào kích thước sản phẩm, độ phức tạp, số lòng khuôn, loại thép và yêu cầu bề mặt. Nên tính chi phí khuôn chia trên tổng số sản phẩm dự kiến sẽ làm để biết ép phun có kinh tế hơn cách gia công khác hay không.
Có dùng hạt nhựa tái chế để ép phun được không?
Được, và nhiều sản phẩm dân dụng vẫn dùng hạt tái chế hoặc trộn hạt tái chế với hạt mới. Tuy vậy, hạt tái chế dễ lẫn tạp chất và độ chảy không đều giữa các lô, nên thông số máy phải theo dõi sát hơn. Sản phẩm cần độ bền ổn định, độ an toàn cao hoặc màu sắc chính xác thường ưu tiên hạt nguyên sinh.
Vì sao phải sấy hạt nhựa trước khi ép?
Một số loại nhựa như PA, PC, PET hút ẩm từ không khí. Khi nóng chảy trong xi lanh, phần ẩm này biến thành hơi, gây sọc bạc, bọt khí và có thể làm nhựa giảm độ bền. Sấy đúng nhiệt độ và đủ thời gian theo khuyến nghị của nhà cung cấp hạt giúp tránh các lỗi này. Nhựa ít hút ẩm như PP, PE thường không cần sấy kỹ.
Bavia có xử lý được sau khi ép không?
Bavia mỏng có thể cắt, gọt hoặc mài sau khi ép, nhưng đó chỉ là cách chữa cháy và làm tăng công lao động. Cách bền hơn là tìm nguyên nhân gốc: kiểm tra lực kẹp, giảm áp hoặc tốc độ phun, vệ sinh mặt khuôn và sửa chỗ khuôn bị mòn. Khi bavia xuất hiện thường xuyên ở cùng một vị trí, nhiều khả năng khuôn đã cần bảo dưỡng.
Những điểm cần nhớ
- Ép phun là cách bơm nhựa nóng chảy vào khuôn kín để tạo chi tiết hàng loạt, hợp nhất với nhựa nhiệt dẻo.
- Máy gồm cụm phun và cụm kẹp; khuôn với cổng vào, kênh làm mát, rãnh thoát khí ảnh hưởng nhiều tới chất lượng.
- Một chu kỳ gồm kẹp khuôn, phun, giữ áp, làm nguội và đẩy sản phẩm; làm nguội thường tốn thời gian nhất.
- Lỗi hay gặp như bavia, thiếu liệu, vết lõm, cong vênh, bọt khí đều có thể truy ra từ nguyên liệu, thông số máy hoặc khuôn.
- Ép phun có lợi khi làm số lượng lớn; sản phẩm lớn hoặc số lượng ít nên cân nhắc gia công tấm và hàn nhựa.
MTV Plastic với hơn 15 năm kinh nghiệm trong lĩnh vực gia công nhựa chuyên nghiệp tại Hà Nội, sẵn sàng tư vấn chọn vật liệu và cách gia công phù hợp cho từng chi tiết, từ bồn bể đến linh kiện theo bản vẽ.
Liên hệ ngay MTV Plastic: Hotline 0918.710.622 để được tư vấn chi tiết về gia công nhựa theo yêu cầu và nhận báo giá cạnh tranh nhất.
- Nhựa PU và PVC là gì – So sánh toàn diện, đặc tính kỹ thuật và ứng dụng
- Cấu tạo tháp Scrubber nhựa PP: Giải phẫu chi tiết công nghiệp
- Hướng dẫn hàn nhựa PP chi tiết cho người mới
- Làm thùng nhựa theo yêu cầu tại Hà Nội – Thiết kế miễn phí, giao đúng hẹn
- Nhựa LLDPE có an toàn không? Tìm hiểu chi tiết về tính an toàn và cách sử dụng
Bài viết cùng chủ đề:

Phụ gia chống tia UV cho nhựa: giúp sản phẩm ngoài trời bền hơn
Chất chống oxy hóa trong nhựa: vai trò khi gia công và sử dụng
Nhựa epoxy là gì? Cơ chế đóng rắn và ứng dụng thực tế
Chất ổn định nhiệt PVC là gì? Vai trò và các nhóm phổ biến
Nhựa EVA là gì? Đặc tính và ứng dụng trong đời sống
Nhựa PEEK là gì? Đặc tính của nhựa kỹ thuật chịu nhiệt cao
Tấm nhựa PP là gì? Đặc tính, phân loại và cách chọn đúng
Độ co ngót của nhựa là gì? Cách kiểm soát khi gia công
Độ bền kéo và độ bền va đập của nhựa: cách đọc thông số cơ học
HDT và Vicat là gì? Cách đọc thông số chịu nhiệt của nhựa
Gia công bồn nhựa theo yêu cầu: vật liệu, quy trình và báo giá
Độ kết tinh của nhựa: ảnh hưởng đến độ bền, độ trong và chịu nhiệt
Hộp nhựa dùng ngăn đá: chọn loại nào để không giòn nứt?
Ấm siêu tốc thân nhựa có an toàn không? Cách chọn và dùng đúng
Túi lọc trà bằng nhựa và vi nhựa: hiểu đúng các nghiên cứu
Đồ nhựa dùng máy rửa bát: cách đọc ký hiệu và lưu ý