Tư vấn, mua hàng
Độ co ngót của nhựa là gì? Cách kiểm soát khi gia công
Th10
Độ co ngót của nhựa là mức hụt kích thước khi nhựa nguội. Tìm hiểu nguyên nhân, yếu tố ảnh hưởng và cách kiểm soát co ngót khi ép phun, đùn, gia công CNC.
Cùng một bộ khuôn, cùng một máy ép, nhưng đổi sang mác hạt nhựa khác là lỗ lắp bị lệch, nắp đậy không còn khít, tấm phẳng lấy ra thì cong. Thủ phạm thường không nằm ở máy mà nằm ở độ co ngót của nhựa. Người làm khuôn, người đứng máy ép hay thợ chạy CNC đều phải tính tới đặc tính này trước khi cắt phôi đầu tiên.
Nắm được nhựa co bao nhiêu, co theo hướng nào và co vào lúc nào thì đặt dung sai mới sát, chọn vật liệu mới đúng và hàng lỗi giảm rõ rệt. Nội dung đi lần lượt từ khái niệm, các dạng co ngót, những yếu tố làm nhựa co nhiều hay ít, tới cách kiểm soát trong ép phun, đùn, gia công cắt gọt và hàn tấm.
Độ co ngót của nhựa là mức chênh lệch giữa kích thước lòng khuôn hoặc kích thước lúc còn nóng với kích thước thực của chi tiết sau khi nguội hẳn, thường tính bằng phần trăm. Nhựa co lại vì các chuỗi phân tử xếp sát nhau hơn khi nhiệt độ giảm. Mức co phụ thuộc loại nhựa, độ kết tinh, chất độn, bề dày thành và thông số gia công như nhiệt độ khuôn, áp suất giữ, thời gian làm nguội.
Độ co ngót của nhựa là gì?
Nói gọn, co ngót là phần kích thước bị hụt khi nhựa đi từ trạng thái nóng chảy hoặc đang nóng về nhiệt độ phòng. Lòng khuôn làm dài bao nhiêu thì chi tiết lấy ra luôn ngắn hơn một chút, và phần chênh đó chính là lượng co.
Cách tính phổ biến là lấy kích thước khuôn trừ kích thước chi tiết, chia cho kích thước khuôn rồi nhân 100%. Ví dụ để minh họa phép tính: lòng khuôn dài 100 mm, chi tiết sau khi nguội đo được 98,5 mm thì độ co ngót là 1,5%. Con số thực tế của từng loại nhựa phải lấy từ bảng thông số kỹ thuật (datasheet) của nhà sản xuất hạt, vì cùng tên PP hay PE nhưng mỗi mác cho kết quả khác nhau.
Người ta thường tách hai khái niệm: co ngót thể tích, tức cả khối nhựa nhỏ lại, và co ngót tuyến tính, tức từng chiều dài, rộng, dày ngắn lại. Khi thiết kế khuôn, kỹ sư chủ yếu làm việc với co ngót tuyến tính vì nó quyết định trực tiếp kích thước trên bản vẽ.
Vì sao nhựa co lại khi nguội?
Ở trạng thái nóng chảy, các chuỗi phân tử polymer chuyển động tự do và chiếm nhiều chỗ, giống một nắm sợi bị xới tung. Khi nguội đi, chuỗi mất dần năng lượng, xích lại gần nhau và khối nhựa nhỏ lại. Đây là lý do mọi loại nhựa đều co, chỉ khác nhau ở mức độ.
Với nhựa bán kết tinh như PP, PE, HDPE, POM hay PA, một phần chuỗi còn tự gấp lại thành vùng tinh thể sắp xếp rất chặt, nên thể tích giảm mạnh hơn. Nhựa vô định hình như ABS, PS, PC, PMMA hay PVC cứng thì chuỗi chỉ đông cứng ở trạng thái lộn xộn, nên co ít và đều hơn. Muốn hiểu sâu phần cấu trúc này, bạn có thể đọc thêm về độ kết tinh của nhựa.
Co ngót khác cong vênh như thế nào?
Co ngót là chuyện kích thước, còn cong vênh là chuyện hình dạng. Nếu chi tiết co đều mọi phía, nó chỉ nhỏ lại mà vẫn giữ nguyên dáng. Cong vênh xuất hiện khi co không đều: chỗ này co nhiều, chỗ kia co ít, phần co nhiều kéo phần co ít làm chi tiết vặn, cong hoặc xoắn.
Ngoài cong vênh, co ngót còn sinh ra hai lỗi quen mặt khác. Vết lõm là chỗ bề mặt bị trũng xuống ở vị trí thành dày, gân hoặc trụ bắt vít. Rỗ bên trong là các khoảng trống nằm giữa lõi chi tiết, do lớp vỏ ngoài đông cứng trước rồi phần lõi co lại mà không còn nhựa bù vô.
Các dạng co ngót thường gặp
Không phải toàn bộ lượng co diễn ra một lần trong khuôn. Hiểu từng dạng giúp bạn biết nên đo kích thước lúc nào và lỗi nằm ở khâu nào.
- Co ngót trong khuôn: phần co xảy ra từ lúc nhựa điền đầy lòng khuôn cho tới khi chi tiết được đẩy ra và nguội về nhiệt độ phòng.
- Co ngót sau khuôn: phần co tiếp diễn sau nhiều giờ, thậm chí nhiều ngày, do nhựa tiếp tục kết tinh và ứng suất bên trong từ từ giải phóng.
- Co ngót dị hướng: mức co theo hướng dòng chảy khác với mức co theo hướng vuông góc, thấy rõ ở nhựa có độn sợi thủy tinh.
- Co ngót khác biệt: mức co giữa vùng dày và vùng mỏng, giữa vùng gần cổng phun và vùng cuối dòng chảy không giống nhau.
| Dạng co ngót | Diễn ra khi nào | Hệ quả thường gặp |
|---|---|---|
| Co ngót trong khuôn | Trong chu kỳ ép, tới khi chi tiết nguội | Sai kích thước so với bản vẽ, vết lõm, rỗ |
| Co ngót sau khuôn | Vài giờ tới vài ngày sau khi lấy ra | Kích thước đo lúc mới ép khác lúc lắp ráp |
| Co ngót dị hướng | Phụ thuộc hướng dòng chảy của nhựa | Cong vênh, lỗ tròn thành hơi bầu dục |
| Co ngót khác biệt | Giữa vùng dày, mỏng hoặc gần, xa cổng phun | Vặn xoắn, mặt phẳng bị võng |
Vì sao chi tiết vẫn đổi kích thước sau vài ngày?
Chi tiết PP hay PE vừa ép xong đo đạt chuẩn, để qua mấy ngày đo lại thấy nhỏ hơn là chuyện thường gặp. Nguyên nhân chính là nhựa tiếp tục kết tinh ở nhiệt độ phòng. Hai loại nhựa này có nhiệt độ hóa thủy tinh thấp hơn nhiệt độ phòng, nên chuỗi phân tử vẫn còn đủ linh động để sắp xếp lại thêm. Phần giải thích về ngưỡng nhiệt này có trong bài nhiệt độ hóa thủy tinh Tg.
Một số loại nhựa lại đi theo chiều ngược lại. PA (nylon) hút ẩm từ không khí nên có thể nở ra sau khi ép. Vì vậy, kích thước dùng để nghiệm thu nên đo sau khi chi tiết đã ổn định trong môi trường tương đương lúc sử dụng, theo khuyến nghị của nhà cung cấp vật liệu, chứ không đo ngay khi chi tiết còn ấm tay.
Yếu tố ảnh hưởng đến độ co ngót
Độ co ngót không phải một con số cố định gắn chết với loại nhựa. Cùng một mác hạt, chi tiết có thể co nhiều hay ít tùy thiết kế và cách chạy máy. Có thể gom các yếu tố thành ba nhóm: vật liệu, thiết kế và thông số gia công.
Loại nhựa và chất độn
Do phần tinh thể xếp rất chặt khi nguội, nhựa bán kết tinh co nhiều hơn nhựa vô định hình. Khi chọn vật liệu cho chi tiết cần dung sai chặt, đây là tiêu chí cần cân nhắc cùng với độ bền, khả năng chịu hóa chất và giá thành. Bài phân loại nhựa công nghiệp tổng hợp các nhóm nhựa thường dùng để bạn đối chiếu.
Chất độn như sợi thủy tinh, bột talc hay bột khoáng làm giảm tổng lượng co vì chúng hầu như không co theo nhiệt độ. Riêng sợi thủy tinh lại xếp theo hướng dòng chảy, khiến chi tiết co ít theo chiều dọc sợi nhưng co nhiều hơn theo chiều ngang. Kết quả là kích thước tổng thể ổn hơn, nhưng nguy cơ cong vênh có thể tăng nếu không tính kỹ hướng dòng chảy. Nhựa tái sinh pha trộn hoặc hạt màu cũng có thể làm mức co lệch so với nhựa nguyên sinh.
Thiết kế chi tiết và khuôn
Thành càng dày thì co càng nhiều, vì lõi nhựa nguội chậm và có thời gian xếp chặt hơn. Chi tiết có chỗ dày chỗ mỏng sẽ co không đều, dễ lõm và cong. Vị trí, kích thước cổng phun cũng quyết định nhiều: cổng nhỏ hoặc đặt xa vùng dày thì đông cứng sớm, máy không bù thêm nhựa được nữa, vùng dày sẽ co mạnh. Kênh làm mát bố trí lệch khiến một mặt khuôn nóng hơn mặt kia, chi tiết sẽ cong về một phía.
Thông số gia công
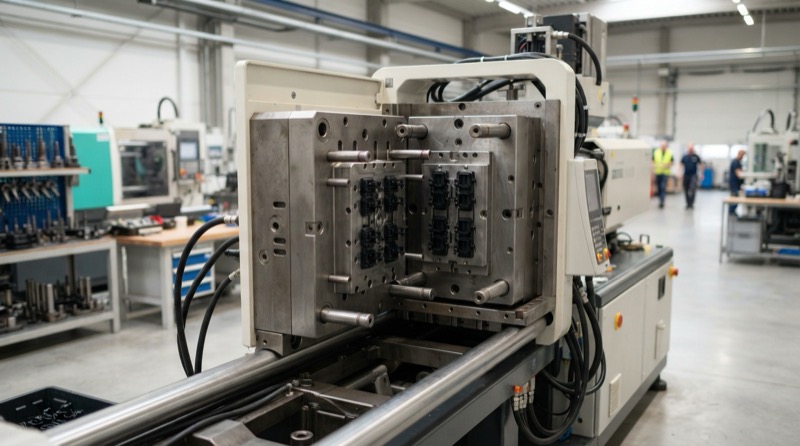
Trong ép phun, ba thông số tác động rõ nhất là áp suất giữ, thời gian giữ áp và nhiệt độ khuôn. Áp suất giữ là áp lực máy duy trì sau khi điền đầy để ép thêm nhựa vô bù phần co. Áp suất và thời gian giữ đủ thì chi tiết đặc hơn, co ít hơn.
| Yếu tố | Thay đổi | Xu hướng co ngót |
|---|---|---|
| Áp suất giữ | Tăng | Giảm co trong khuôn |
| Thời gian giữ áp | Kéo dài tới khi cổng phun đông | Giảm co, giảm vết lõm |
| Bề dày thành | Dày hơn | Co nhiều hơn, dễ lõm và rỗ |
| Nhiệt độ khuôn (nhựa bán kết tinh) | Cao hơn | Co trong khuôn thường tăng, co sau khuôn giảm |
| Sợi thủy tinh, bột độn | Thêm vào | Tổng lượng co giảm, co dị hướng rõ hơn |
| Cổng phun | Lớn hơn, gần vùng dày | Bù nhựa tốt hơn, co giảm |
Nhiệt độ khuôn là thông số dễ gây hiểu lầm. Khuôn nóng hơn giúp nhựa bán kết tinh kết tinh trọn hơn ngay trong khuôn, nên lượng co đo lúc lấy ra có thể lớn hơn, nhưng kích thước về sau lại ổn định hơn. Khuôn quá lạnh cho chi tiết đẹp kích thước lúc đầu, rồi tiếp tục co và cong khi nằm trong kho.
Cách kiểm soát co ngót khi ép phun và đùn
Kiểm soát co ngót bắt đầu từ bàn thiết kế, không phải đợi tới lúc chỉnh máy. Các bước sau là cách làm phổ biến trong xưởng ép và đùn nhựa.
- Lấy hệ số co đúng mác: dùng giá trị trong datasheet của chính mác hạt sẽ sản xuất, không lấy số chung chung cho cả họ nhựa.
- Thiết kế bề dày đều: giữ thành dày đồng nhất, chuyển tiếp từ từ, gân và trụ bắt vít làm mỏng hơn thành chính để hạn chế vết lõm.
- Đặt cổng phun hợp lý: ưu tiên phun vô vùng dày, cổng đủ lớn để máy còn bù nhựa trong suốt giai đoạn giữ áp.
- Làm mát khuôn cân bằng: kênh nước bố trí đều hai nửa khuôn để hai mặt chi tiết nguội cùng tốc độ.
- Tối ưu giữ áp: ép thử với nhiều mức thời gian giữ áp và cân khối lượng chi tiết; khi khối lượng không tăng nữa là cổng phun đã đông, đó là thời gian giữ áp tối thiểu.
- Chừa thép khi làm khuôn: để kích thước lòng khuôn ở phía còn sửa được bằng cách mài bớt, ép thử xong mới hiệu chỉnh lần cuối.
- Đo sau khi ổn định: lập quy định thời gian chờ và điều kiện đo, ghi lại toàn bộ thông số máy để lô sau lặp lại đúng.
Một sai lầm hay gặp là thấy chi tiết thiếu kích thước liền tăng áp suất lên tối đa. Cách này có thể kéo kích thước về chuẩn nhưng sinh ứng suất dư lớn, chi tiết dễ nứt khi lắp hoặc cong sau một thời gian. Nên xử lý gốc ở thiết kế và làm mát trước, rồi mới tinh chỉnh thông số máy.
Đùn ống, tấm và thanh nhựa co theo cách nào?
Trong đùn, nhựa đi qua đầu khuôn rồi được kéo ra, làm mát bằng nước hoặc khuôn định hình chân không. Lực kéo làm chuỗi phân tử xếp theo chiều dài, nên ống và tấm đùn co theo chiều dài khác với chiều ngang. Ống, tấm cắt khi còn ấm sẽ tiếp tục ngắn lại, nên cần để nguội hẳn rồi mới cắt đúng kích thước. Tốc độ kéo, nhiệt độ nước làm mát và độ đồng đều của thành ống đều ảnh hưởng tới độ thẳng của sản phẩm như ống, máng, nẹp nhựa PP, PVC, PE.
Ủ nhiệt có giúp ổn định kích thước không?
Có. Ủ nhiệt là nung chi tiết ở nhiệt độ dưới ngưỡng biến dạng trong một khoảng thời gian rồi cho nguội chậm. Cách này giúp giải phóng ứng suất dư và cho phần kết tinh còn dang dở diễn ra trước, nên kích thước sau ủ ổn định hơn. Nhiệt độ và thời gian ủ phải theo khuyến nghị của nhà cung cấp từng loại nhựa, vì ủ sai có thể làm chi tiết cong thêm.
Co ngót khi gia công CNC và hàn nhựa
Nhiều người nghĩ cắt gọt CNC không nung chảy nhựa nên không liên quan co ngót. Thực tế, tấm và thanh nhựa làm phôi đều được ép hoặc đùn, bên trong còn tồn ứng suất dư. Khi dao lấy đi một lớp vật liệu, phần ứng suất này mất cân bằng và chi tiết có thể cong sau khi phay, nhất là chi tiết mỏng, dài hoặc bị khoét sâu một phía.
Nhựa còn giãn nở theo nhiệt mạnh hơn kim loại rất nhiều. Chi tiết vừa phay xong còn ấm do ma sát với dao, đo ngay thì thấy đủ, để nguội lại thiếu. Chuyện này giống cây thước nhựa bỏ trong xe đậu ngoài nắng: nóng lên thì dài ra một chút, nguội lại thì ngắn về, chỉ là mắt thường khó thấy.
- Chọn phôi đã khử ứng suất: hỏi rõ nhà cung cấp tấm, thanh về tình trạng ủ, đặc biệt với chi tiết cần dung sai chặt.
- Phay thô rồi để nghỉ: chừa lượng dư, để chi tiết ổn định một thời gian rồi mới phay tinh về kích thước cuối.
- Gia công đối xứng: lấy vật liệu cân bằng ở hai mặt thay vì khoét sâu một bên.
- Hạn chế sinh nhiệt: dùng dao sắc, chọn tốc độ cắt phù hợp, làm mát bằng khí để phoi thoát nhanh.
- Đo ở nhiệt độ phòng: chỉ nghiệm thu khi chi tiết đã nguội và nhiệt độ xưởng ổn định.
Với chi tiết nhựa, dung sai trên bản vẽ nên đặt thực tế hơn so với kim loại, chỉ siết chặt ở những vị trí lắp ghép thật sự cần. Khi chưa rõ nên chọn cách làm nào cho chi tiết của mình, bài các phương pháp gia công nhựa so sánh ưu điểm của từng phương pháp.
Hàn tấm nhựa làm bồn bể có bị co ngót không?
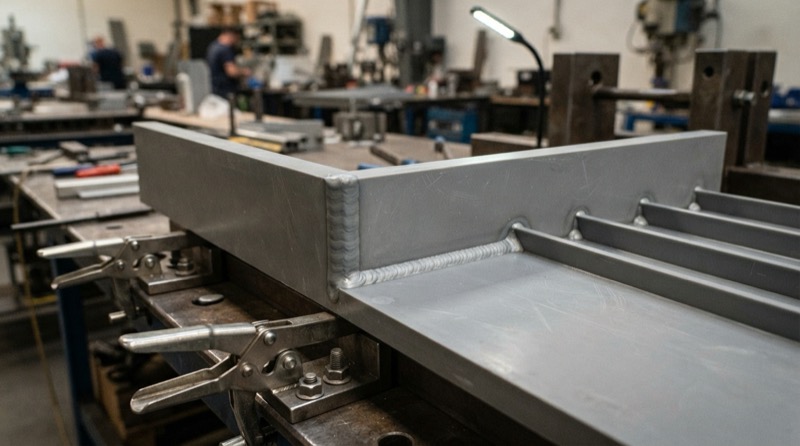
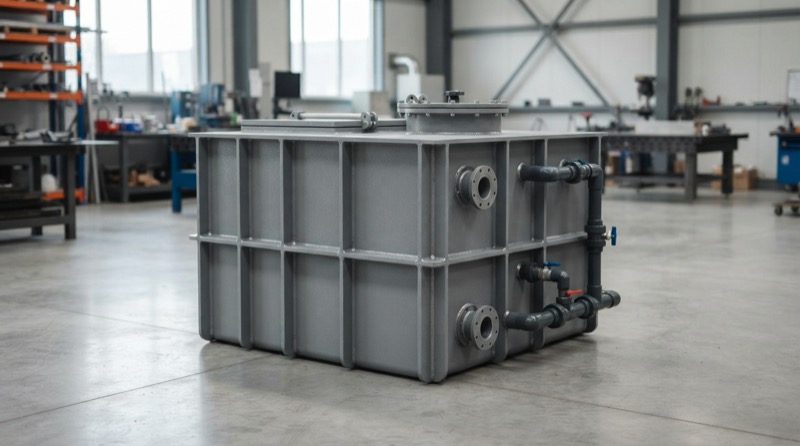
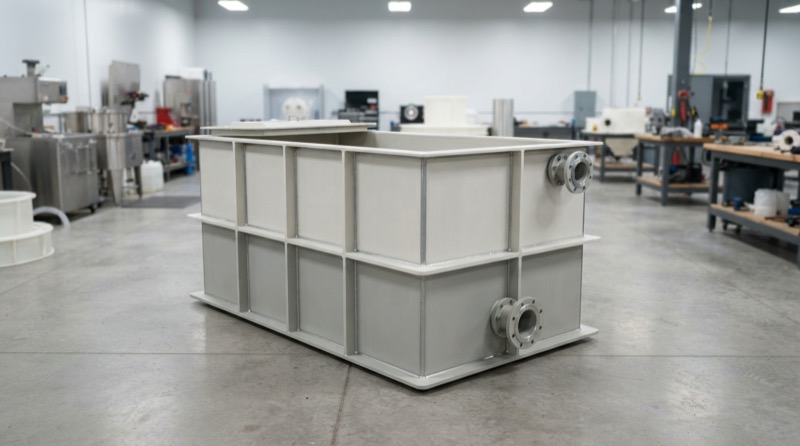
Có, và đây là nguyên nhân thường gặp khiến thành bồn bị võng. Khi hàn tấm PP hay PE, vùng mối hàn bị nung chảy rồi nguội lại, phần nhựa này co và kéo hai mép tấm lại gần nhau. Đường hàn càng dài, càng hàn dồn về một phía thì tấm càng dễ bị kéo cong.
Thợ hàn có kinh nghiệm thường hàn theo thứ tự đối xứng, kẹp gá chắc trong lúc mối hàn nguội, bố trí gân tăng cứng hoặc khung đai cho thành bồn và chọn bề dày tấm phù hợp kích thước bồn. Những lưu ý này áp dụng cho bồn bể nhựa PP, PVC, PE cũng như các chi tiết hàn tấm khác trong hệ thống ống gió, tháp xử lý khí thải.
Câu hỏi thường gặp
Nhựa nào co ngót nhiều nhất?
Nhóm nhựa bán kết tinh như PE, HDPE, PP, POM thường co nhiều hơn nhóm vô định hình như ABS, PS, PC, vì phần tinh thể xếp rất chặt khi nguội. Tuy vậy, mỗi mác hạt có giá trị riêng và còn thay đổi theo chất độn. Khi cần con số để làm khuôn, hãy dùng datasheet của đúng mác nhựa sẽ sản xuất thay vì so sánh theo tên gọi chung.
Co ngót có làm giảm độ bền của chi tiết không?
Có thể. Khi co không đều, bên trong chi tiết tồn ứng suất dư. Ứng suất này cộng thêm với tải trọng lúc sử dụng, làm chi tiết dễ nứt quanh lỗ bắt vít, góc nhọn hoặc khi tiếp xúc hóa chất. Rỗ trong lõi cũng làm tiết diện chịu lực nhỏ lại. Phần liên quan tới khả năng chịu lực được phân tích kỹ trong bài độ bền kéo và độ bền va đập của nhựa.
Chi tiết ép bị thiếu kích thước thì nên sửa khuôn hay chỉnh máy?
Nên chỉnh máy trước nếu sai lệch nhỏ: kiểm tra áp suất giữ, thời gian giữ áp, nhiệt độ khuôn và độ đồng đều của làm mát. Nếu đã tối ưu mà kích thước vẫn lệch ổn định theo một hướng, lúc đó mới sửa khuôn. Khuôn làm theo nguyên tắc chừa thép sẽ dễ hiệu chỉnh hơn nhiều so với khuôn phải hàn đắp thêm vật liệu.
Vì sao cùng một mác nhựa mà mỗi lô co khác nhau?
Nguyên nhân hay gặp gồm hạt nhựa sấy chưa đủ, tỷ lệ nhựa tái sinh thay đổi, hạt màu khác lô, nhiệt độ nước làm mát dao động theo mùa hoặc máy chưa ổn định nhiệt đã lấy hàng. Ghi nhật ký thông số máy, kiểm soát nguyên liệu đầu vào và đo mẫu theo cùng điều kiện mỗi lô sẽ giúp phát hiện nhanh biến số gây lệch.
Chi tiết nhựa dùng ngoài trời có tiếp tục co không?
Nhiệt độ cao kéo dài, ví dụ thùng nhựa phơi nắng trên sân thượng mùa hè, có thể làm phần co sau khuôn và quá trình giải phóng ứng suất diễn ra nhanh hơn, khiến chi tiết cong nhẹ. Tia UV không trực tiếp gây co nhưng làm nhựa lão hóa, mất dẻo dai theo thời gian, như phân tích trong bài nhựa bị giòn do tia UV.
Kết luận
Co ngót là đặc tính tự nhiên của mọi loại nhựa, không loại bỏ được nhưng hoàn toàn tính trước và kiểm soát được nếu hiểu đúng cơ chế.
- Nhựa bán kết tinh co nhiều hơn và còn co tiếp sau khi lấy khỏi khuôn.
- Co không đều mới là nguyên nhân chính gây cong vênh, vết lõm và rỗ.
- Bề dày đều, cổng phun hợp lý và làm mát cân bằng hiệu quả hơn việc tăng áp suất.
- Gia công CNC và hàn tấm cũng chịu ảnh hưởng của ứng suất dư và co nhiệt.
- Luôn lấy hệ số co theo datasheet của đúng mác nhựa và đo sau khi chi tiết ổn định.
MTV Plastic với hơn 15 năm kinh nghiệm trong lĩnh vực gia công nhựa chuyên nghiệp tại Hà Nội nhận tư vấn chọn vật liệu, thiết kế và gia công nhựa theo yêu cầu tại Hà Nội cho chi tiết, bồn bể và hệ thống ống gió.
Liên hệ ngay MTV Plastic: Hotline 0918.710.622 để được tư vấn chi tiết về gia công nhựa theo yêu cầu và nhận báo giá cạnh tranh nhất.
- Bình sữa nhựa PP có tốt không? Đánh giá ưu nhược điểm và hướng dẫn chọn mua
- Ấm siêu tốc thân nhựa có an toàn không? Cách chọn và dùng đúng
- Xử lý nước thải lò hơi – Quy trình hiệu quả, bảo vệ thiết bị và môi trường
- Nhựa HIPS và ABS – so sánh tính chất, ứng dụng và cách chọn
- Polymer là gì? Monomer và cách nhựa hình thành
Bài viết cùng chủ đề:

Độ bền kéo và độ bền va đập của nhựa: cách đọc thông số cơ học
HDT và Vicat là gì? Cách đọc thông số chịu nhiệt của nhựa
Gia công bồn nhựa theo yêu cầu: vật liệu, quy trình và báo giá
Độ kết tinh của nhựa: ảnh hưởng đến độ bền, độ trong và chịu nhiệt
Hộp nhựa dùng ngăn đá: chọn loại nào để không giòn nứt?
Ấm siêu tốc thân nhựa có an toàn không? Cách chọn và dùng đúng
Túi lọc trà bằng nhựa và vi nhựa: hiểu đúng các nghiên cứu
Đồ nhựa dùng máy rửa bát: cách đọc ký hiệu và lưu ý
Bồn nhựa PP là gì? Cấu tạo, ứng dụng và cách chọn mua
Nhựa PLA là gì? Ưu nhược điểm của loại nhựa sinh học này
Nhựa nguyên sinh và nhựa tái chế: khác biệt và cách chọn đúng
Ép phun nhựa là gì? Quy trình và các lỗi thường gặp
Nhựa bị giòn do tia UV: cơ chế lão hóa và cách phòng tránh
Nhựa PMMA (mica) là gì? Đặc tính và ứng dụng thực tế
Hạt nhựa masterbatch là gì? Các loại thông dụng và cách chọn
Nhiệt độ hóa thủy tinh Tg là gì? Phân biệt với nhiệt độ nóng chảy